在纺织印染行业中,“白”从来不是一个简单的概念。从本白、漂白到特白,不同工艺下的白色面料呈现出丰富的层次。许多纺织厂家在质检时都会关注“白度”这一指标,但关于白度的取值范围,却常常存在一些认知误区。今天,我们就来聊聊纺织品白度的那些事儿。
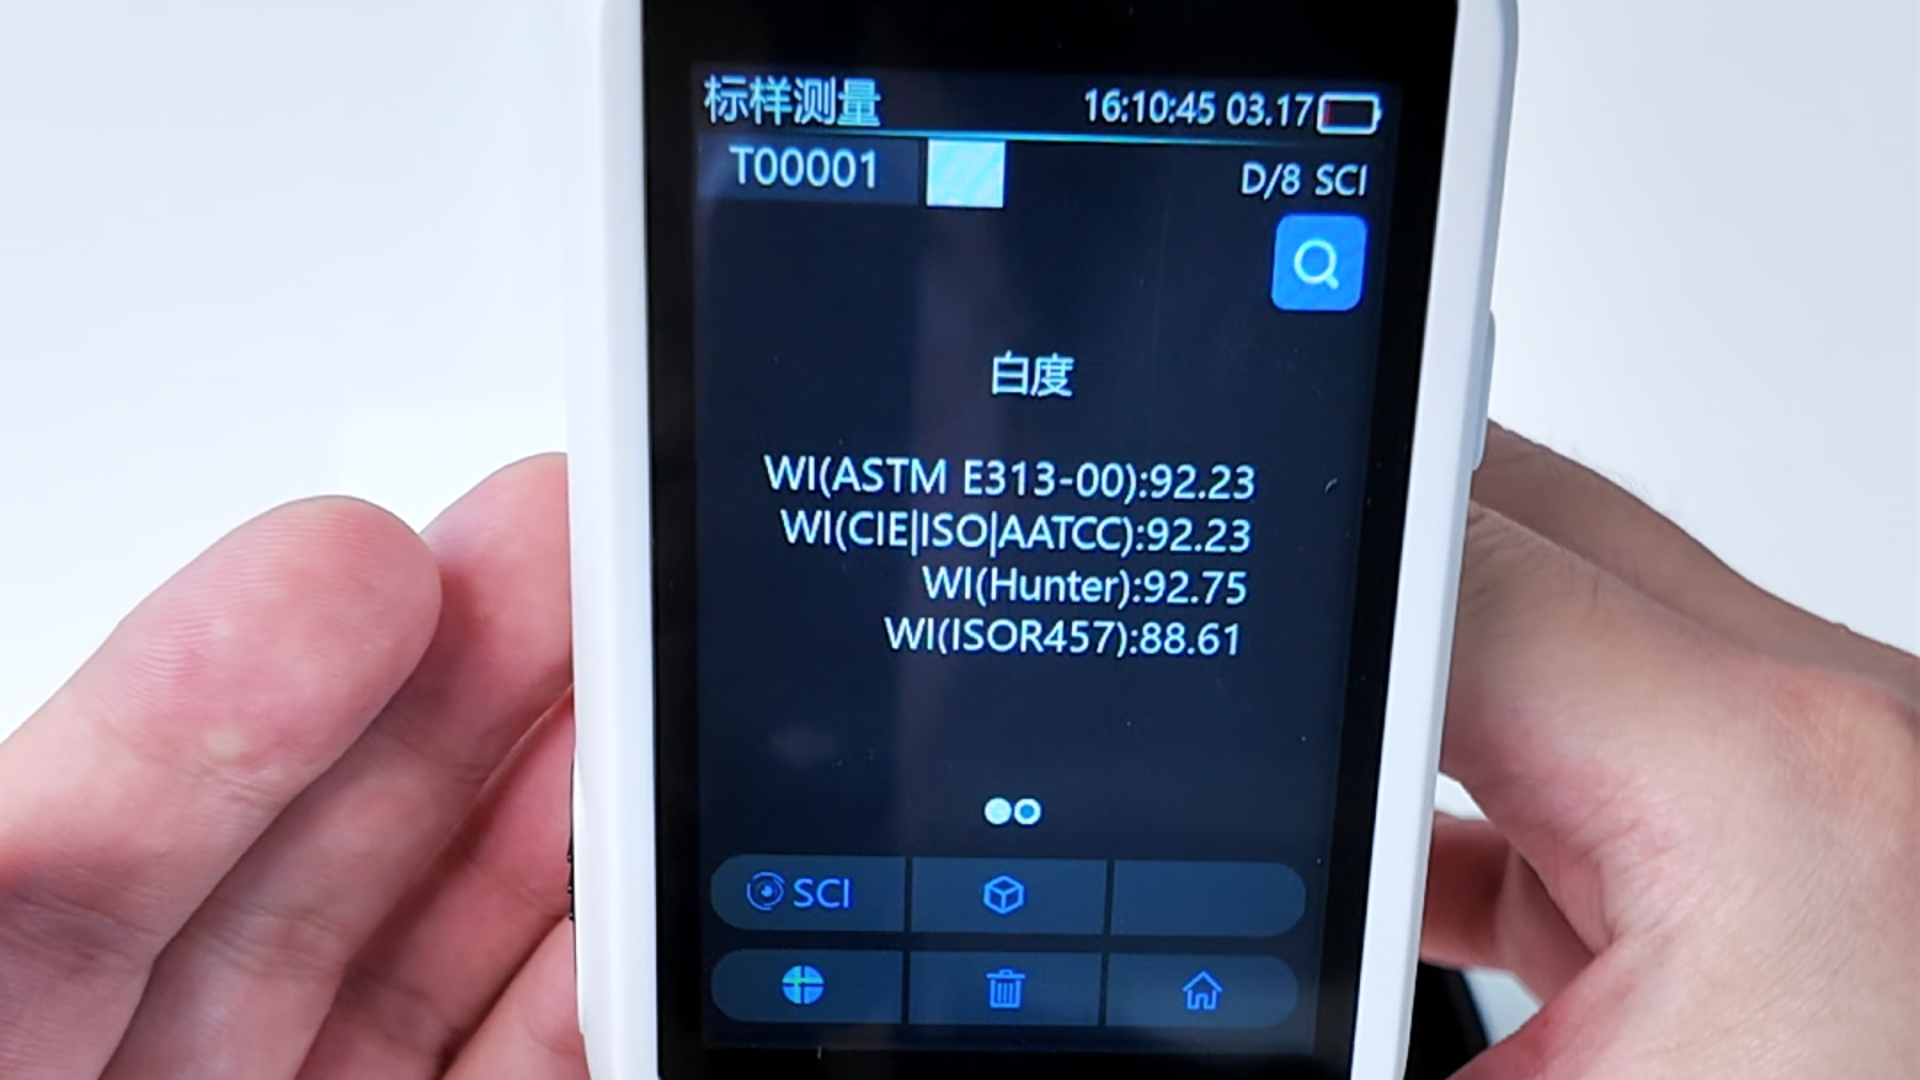
很多从业者认为,白度的理论上限是100(即理想完全反射体的白度)。但在实际的纺织品检测中,白度值往往会突破100。
纺织品白度的取值范围通常在0到150甚至更高之间,具体取决于面料的处理工艺和所采用的白度计算公式(如CIE白度、Ganz白度、ASTM E313等)。
未漂白或轻度漂白面料:由于天然纤维本身带有微黄或灰暗色调,其白度值通常较低,多在50到80之间。
常规漂白面料:经过化学漂白后,去除了天然色素,白度值一般能达到80到100。
添加荧光增白剂(OBA)的面料:为了让面料看起来“白得发亮”,厂家通常会添加荧光增白剂。这类物质能吸收不可见的紫外光,并将其转化为可见的蓝紫光发射出来,从而抵消面料的微黄色调。在这种情况下,仪器的反射率测量值会叠加荧光效应,导致计算出的白度值超过100,达到120、140甚至更高。
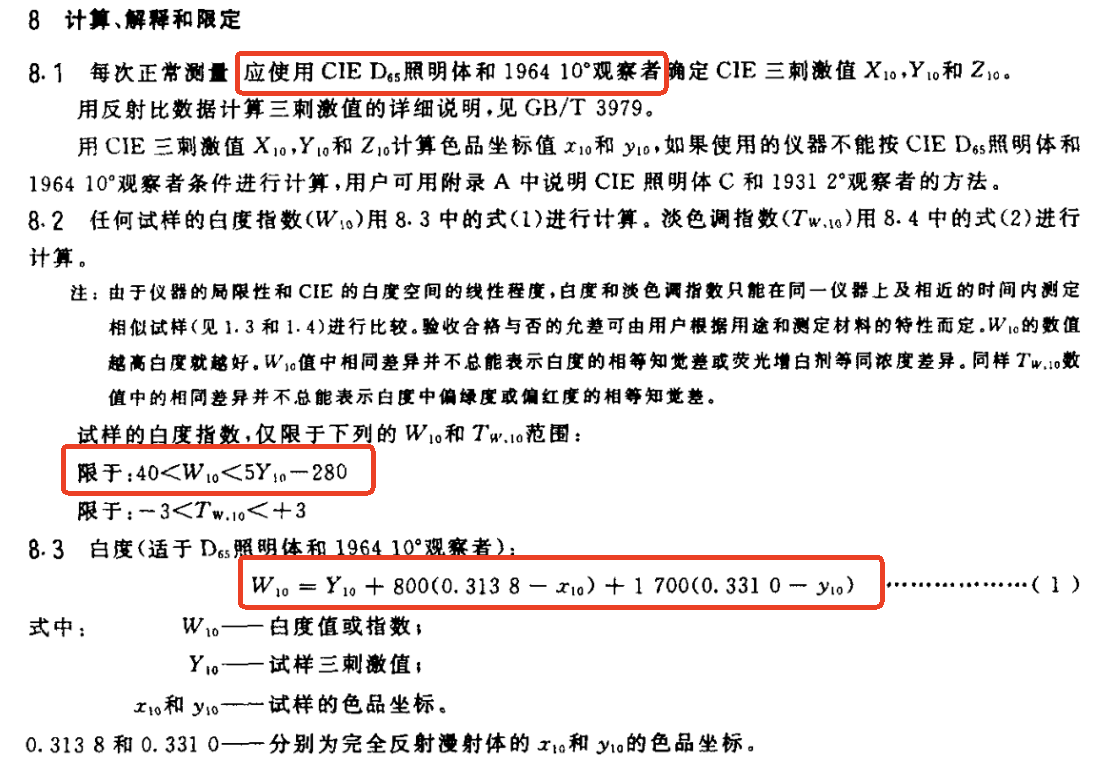
了解了白度的取值范围,接下来就是如何准确测量。在实际生产中,不少厂家会遇到“同一块布,不同仪器测出白度相差甚远”的问题。这往往是因为忽略了荧光增白剂的特性。
荧光增白剂对紫外光(UV)非常敏感。如果色差仪内部的紫外光含量不稳定,或者测量时没有控制好UV光源,测得的白度数据就会产生较大偏差。此外,面料的纹理、平整度以及测量时的环境光,也会对白度读数产生影响。因此,选择一台能够科学处理荧光效应的光学仪器显得尤为重要。
针对纺织品白度测量的特殊性,三恩时深耕色彩管理领域,为纺织行业用户提供了专业的色差仪解决方案。
我们的色差仪在设计上充分考虑了荧光面料的测量需求。仪器配备了可调节的UV光源(如包含400nm截止滤光片),用户可以根据需要校准和控制紫外光含量,从而准确评估含荧光增白剂面料的真实白度。
同时,三恩时色差仪内置了多种国际通用的白度计算公式,包括CIE、Ganz、ASTM E313等,满足不同客户的验收标准。设备采用科学的光学结构,测量口径和光源配置合理,能够有效减少面料纹理带来的测量波动,提供重复性好、稳定性高的数据支持。配合直观的操作界面和数据分析软件,帮助厂家轻松建立白度标准库,实现高效的品质管控。
准确掌握纺织品的白度取值范围,并借助专业的仪器进行科学测量,是提升面料品质、减少客诉的重要环节。三恩时色差仪愿做您生产线上的得力助手,让每一匹白布都白得纯粹、白得标准。如果您在白度测量或色彩管理中遇到难题,欢迎随时与我们联系,我们将为您提供贴合实际的技术支持。